Процесс сборки сцепления с двумя дисками требует точности и внимательности. Важно понимать, что каждая деталь играет свою роль в обеспечении надежной работы системы. Для начала необходимо подготовить все необходимые инструменты и материалы, чтобы избежать лишних задержек в процессе. Рекомендуется использовать качественные компоненты, так как это напрямую влияет на долговечность и производительность устройства.
Перед началом работы стоит ознакомиться с техническими характеристиками и особенностями конструкции. Это поможет избежать распространенных ошибок и упростит процесс сборки. Обратите внимание на выбор материалов: они должны соответствовать требованиям по прочности и износостойкости. Также полезно изучить схемы и чертежи, чтобы иметь четкое представление о порядке сборки.
На каждом этапе важно следить за точностью установки деталей. Неправильная сборка может привести к снижению эффективности работы и преждевременному износу. Рекомендуется использовать динамометрический ключ для контроля момента затяжки, что обеспечит надежное соединение всех элементов. В процессе работы не забывайте о безопасности: используйте защитные очки и перчатки, чтобы избежать травм.
Подготовка к изготовлению сцепления
Перед началом сборки компонентов необходимо провести тщательный анализ исходных материалов. Для корпуса и дисков выбирайте легированные и жаропрочные сплавы, устойчивые к температурам выше 800°C, чтобы обеспечить долговечность и надежность конструкции. Проверка размеров и допусков критична: все детали должны строго соответствовать расчетным параметрам, иначе возможна потеря сцепления или преждевременный износ.
Создайте точные чертежи с учетом толщины демпферных пружин, диаметра заклепок и зазоров между дисками. Используйте лазерное сканирование или трехмерное моделирование для получения максимально точных данных, особенно при изготовлении отливок или штампов. Рассмотрите возможность применения CAD-программ, чтобы выявить потенциальные конфликтные ситуации в сборке.
Определите оптимальный тип фрикционных накладок, исходя из эксплуатационных условий. Для тяжелых условий рекомендуется подобрать материалы с высоким коэффициентом трения и стойкостью к износу, например, керамические или композитные смеси. Подготовьте необходимый запас расходных материалов: болты, гайки, пружины и шайбы соответствующих размеров и прочностных характеристик.
Произведите проверку инструментов и оборудования: универсальные станки, прессу и измерительные приборы. Для подготовки поверхности дисков применяйте абразивные материалы с зернистостью не ниже 120, чтобы обеспечить равномерную шероховатость и усилить сцепление с фрикционными слоями.
Производите сборочные работы в чистой и хорошо вентилируемой зоне, избегая попадания пыли и масел на поверхности деталей. Перед началом монтажа выполните протяжку всех соединений по определенному алгоритму, чтобы компенсировать возможные деформации и обеспечить стабильную работу конструкции на финальной стадии.
Выбор необходимых материалов и инструментов
Ключевым инструментом выступит набор гаечных ключей, отверток и наладочных ключей, позволяющих крепить и регулировать элементы без повреждений. Для точной фиксации деталей потребуется использование специальных тяг или тяг для натяжения, а также калибровочные метки для обеспечения правильной установки. Не забудьте о механическом нагревателе или пластифицированных перчатках для безопасного обращения с нагретыми деталями при необходимости.
Дополнительные расходные материалы включают в себя высокотемпературные смазки и антикоррозийные покрытия, которые защитят металлические поверхности от коррозии и снизят трение среди движущихся частей. Для сборки потребуется также высококачественный клей или герметик, предназначенные для механических соединений, повышая безопасность и прокладку элементов. Экспресс-иглы и патроны с иглой пригодятся для точечной фиксации мелких деталей, которые требуют особого внимания.
Изучение чертежей и схем
Перед началом работы следует внимательно изучить технические чертежи, где отображены все размеры дисков, пружин, нажимных элементов и корпуса. Важно обращать внимание на допуски и посадки, указанные в миллиметрах, чтобы обеспечить точность сборки и избежать перекосов.
Схемы показывают последовательность установки компонентов и взаимное расположение деталей. Ключевым моментом является понимание принципа передачи усилия через промежуточный диск и распределение нагрузки между двумя фрикционными поверхностями.
Рекомендуется использовать схемы с разрезами и несколькими проекциями, чтобы увидеть внутренние узлы в объёме. Особое внимание уделяется калибровке пружин – их жёсткость и длина должны соответствовать указанным параметрам, иначе возможны пробуксовки или чрезмерное зажатие.
Для точного воспроизведения конструкции полезно распечатать чертежи в натуральную величину и сверять детали по ним непосредственно на рабочем месте. Также следует проверить наличие дополнительных элементов, таких как уплотнительные кольца и направляющие втулки, которые обеспечивают стабильность работы.
При анализе схем важно учитывать материал деталей и допуски на обработку, что влияет на износостойкость и долговечность узла. При отсутствии оригинальных чертежей можно обратиться к каталогам производителей, где представлены стандартизированные размеры и варианты исполнения.
Определение размеров и параметров сцепления
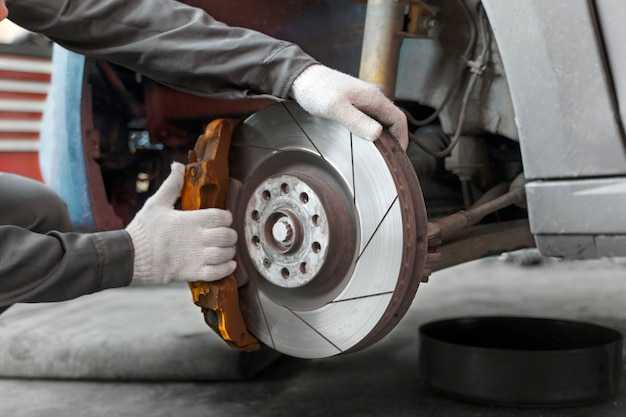
Размеры и технические характеристики узла напрямую влияют на надежность и долговечность работы. Для расчёта необходимо учитывать крутящий момент двигателя, диаметр маховика и тип ведомого диска.
- Диаметр рабочего диска выбирается исходя из мощности силового агрегата. Для автомобилей с мощностью до 150 л.с. оптимален диаметр 200–220 мм, для мощных моторов – 250–280 мм. Подготовка рабочего места
- Подготовка основных деталей:
- Оба ведущих диска обрабатывают на токарном станке до диаметра 240 мм с допуском ±0,05 мм.
- Поверхности шлифуют для обеспечения ровности и улучшения сцепления.
- Изготавливают промежуточную втулку толщиной 15 мм из стали 45 с термообработкой для повышения износостойкости.
- Сборка компонентов:
- На первичный вал монтируют первый диск, фиксируя его шлицами и стопорным кольцом.
- Устанавливают промежуточную втулку, обеспечивающую равномерное распределение нагрузки.
- Накладывают второй диск, закрепляя болтами класса прочности 10.9 с моментом затяжки 30 Н·м.
- Установка пружин:
- Используют 6 пружин с жесткостью 120 Н/мм для равномерного прижатия дисков.
- Крепление пружин осуществляется через специальные шайбы и втулки для снижения вибрации.
- Тестирование конструкции:
- Проводят проверку на стенде с нагрузкой до 500 Н·м, контролируя отсутствие люфтов и прогибов.
- Замеряют ход выжимного подшипника – должен составлять 8–10 мм без заеданий.
Для сборки многодискового фрикционного узла требуется обустроить участок, где будет обеспечена точность и безопасность работ. Помещение должно быть сухим, без перепадов температур и сквозняков, чтобы избежать попадания пыли и влаги на поверхности трения.
Размер свободного пространства – не менее 3×2 метра. Здесь размещают верстак с регулируемой высотой, оснащённый тисками мощностью от 150 Н·м. На верстаке должно быть место для инструментов и приспособлений, а также для размещения снятых элементов в порядке их демонтажа.
Освещение – ключевой пункт. Установите локальное освещение с яркостью не менее 500 люкс. Используйте светодиодные лампы с цветовой температурой 6500 К. Это необходимо для чёткого различения деталей, особенно при подгонке поверхностей.
На рабочем месте должны быть: компрессор с фильтром и регулятором давления, пневматические ключи и метчики, набор плоских и торцевых ключей метрической системы с шагом 1 мм. При сборке понадобятся: стенд для балансировки дисков, тахометр с погрешностью до 2%, и индикатор часового типа для контроля люфта.
Под каждый компонент – отдельная зона. Для ведущего и ведомого дисков – антистатический коврик. Зоны не должны пересекаться. Масло и обезжириватели храните в отдельной герметичной ёмкости, вдали от источников тепла. Любое загрязнение деталей в ходе работ может привести к некорректной работе узла под нагрузкой.
Зафиксируйте все параметры: моменты затяжки, высоту установки дисков, параллельность поверхностей – с точностью до 0.02 мм. Используйте микрометр и щупы. Не допускайте перекоса при установке, это приведёт к неравномерному износу и вибрациям при эксплуатации.
Процесс изготовления двухдискового узла сцепления
Для создания конструкции с двумя фрикционными дисками потребуется точное соблюдение технологических параметров и последовательность операций. Начинают с выбора качественных материалов: диски из стали марки 65Г, фрикционные накладки – из асбестосодержащих или керамических композитов с толщиной не менее 4 мм.
При необходимости регулируют зазоры между дисками с помощью прокладок толщиной 0,2 мм. Важно обеспечить равномерное усилие пружин, проверяя каждую на динамометре. Собранный узел рекомендуется промыть обезжиривателем и обработать антифрикционным составом перед установкой в трансмиссию.
Изготовление дисков сцепления
Для обеспечения надёжной передачи крутящего момента требуется точная обработка металлических заготовок. В качестве материала рекомендуется использовать сталь марки 65Г или 40Х, обладающую высокой прочностью и износостойкостью. Толщина каждого диска должна составлять 3,5–4 мм, чтобы выдерживать нагрузки без деформаций.
Первый этап включает точное вырезание дисков на токарном станке с допуском по диаметру ±0,05 мм. Внутренний диаметр зева должен строго соответствовать посадочному месту на валу, обычно 120 мм, а внешний – 230 мм. После механической обработки выполняется шлифовка контактных поверхностей для устранения шероховатостей, что улучшит сцепление.
| Параметр | Значение | Примечания |
|---|---|---|
| Материал | Сталь 65Г, 40Х | Высокая прочность, износостойкость |
| Толщина диска | 3,5–4 мм | Оптимальна для нагрузки |
| Внешний диаметр | 230 мм | Стандартный размер |
| Внутренний диаметр | 120 мм | Соответствие посадочному месту |
| Допуск обработки | ±0,05 мм | Обеспечение точности посадки |
Фрикционные накладки крепятся к поверхности диска посредством заклёпок из нержавеющей стали диаметром 5 мм с шагом 15 мм. Используют накладки из асбокартона или керамического композита толщиной 4 мм. Качество приклёпки проверяется на прочность и отсутствие люфта.
После сборки каждого элемента проводится балансировка на специальном стенде, чтобы исключить вибрации при работе. Рекомендуется проверять баланс после каждого этапа механической обработки и перед окончательным монтажом.
Сборка механизма сцепления
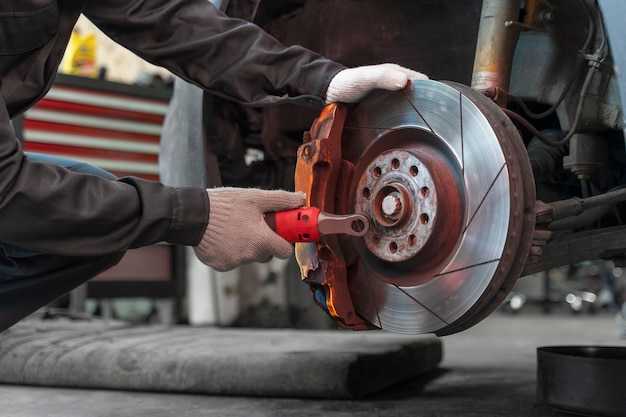
Конструкция узла требует точного расположения компонентов и соблюдения технологического процесса. Начните с напрессовки ступицы на первичный вал коробки передач. Используйте пресс или мягкий молоток при монтаже, чтобы не повредить посадочные поверхности.
Далее устанавливают первый ведомый диск. Убедитесь, что он сидит без перекосов и полностью прилегает к поверхности. Затем монтируется промежуточный диск с пружинными элементами. Ориентируйте его так, чтобы направляющие выступы совпадали с пазами ступицы.
Вал механизма должен легко вращаться после установки дисков. Наложите на него нажимной диск в сборе. Проверьте, чтобы все части механизма находились в пределах допусков по биению и не имели заеданий.
Для равномерного распределения усилия прижатия используйте специальный приспособление или равномерно затягивайте болты в крест-накрест порядке. Момент затяжки – 25–30 Нм, в зависимости от модели узла.
Корпус корзины надевается после предварительной сборки дисков и вала. Его фиксируют шестью или восемью болтами. Обратите внимание на состояние уплотнительных прокладок – они должны быть новыми.
Регулировка положения отжимных рычагов производится через специальные регулировочные гайки. Зазор между рычагами и подшипником должен составлять 0,5–1 мм.
| Компонент | Порядок установки | Важные моменты |
|---|---|---|
| Вал первичный | 1 | Проверить соосность с коробкой |
| Первый ведомый диск | 2 | Не перекошен, чистый |
| Промежуточный диск | 3 | Установить пружинные сегменты |
| Нажимной диск | 4 | Контроль биения |
| Корпус корзины | 5 | Герметичность прокладок |
Завершающий этап – тестовый поворот вала на 360 градусов. При отсутствии сопротивления и заеданий можно приступать к монтажу узла в трансмиссию. Проверьте свободный ход педали сцепления после установки. Он должен быть в пределах 10–15 мм.
Настройка и регулировка сцепления
Для корректной работы механизма необходимо обеспечить зазор в приводе 2–3 мм между педалью и началом включения дисков. Измерение производится при полностью отпущенной педали. Если ход педали превышает 30 мм, требуется регулировка длины тяги.
Регулировка производится посредством контргайки на штоке рабочего цилиндра или на тросовом приводе. Поворачивая гайку, добиваются необходимого свободного хода, при котором диски не соприкасаются с маховиком, исключая преждевременный износ.
Контроль усилия на педали проводится динамометром. Оптимальное значение составляет 40–50 Н при полном выжиме. Слишком низкое усилие ведет к пробуксовке, высокое – к затрудненному переключению передач и быстрому износу деталей.
После регулировки регулирующий элемент фиксируется контргайкой. Проверка выполняется путем нескольких включений и выключений механизма при запущенном двигателе. Отсутствие посторонних шумов и плавность работы свидетельствуют о правильной настройке.
При необходимости проводится подтяжка пружин корзины, которая влияет на плотность прижатия фрикционных накладок. Оптимальный зазор между дисками должен составлять 0,4–0,6 мм, измеряется щупом толщиной 0,5 мм.
Если наблюдается заедание или затрудненное переключение, необходимо проверить состояние и натяжение тросов, а также отсутствие деформаций нажимного диска. Все регулировки допускается выполнять только при остывшем агрегате для предотвращения травм.
Тестирование готового изделия
Первичный осмотр включает проверку равномерности прилегания дисков и отсутствия заусенцев на фрикционных поверхностях. Толщина ведомых пластин должна соответствовать техническим параметрам, обычно в диапазоне 3,0–3,5 мм с допуском ±0,1 мм.
Исп
Советы по уходу и обслуживанию сцепления
Регулярное проверка уровня гидравлической жидкости позволяет избежать пробок в системе и снизить риск износа дисков. Используйте только номинальные типы жидкости, указанные производителем, и избегайте загрязнений при доливке или замене.
Контроль температуры рабочей поверхности дисков помогает определить необходимость охлаждения или корректировки режима эксплуатации. Не допускайте чрезмерных перегревов, связанных с длительным буксованием и резким стартом, что ускоряет усталость металлов и уменьшает срок службы элементов.
Обратите внимание на степень износа фрикционных покрытий через визуальные инспекции или при диагностике. Появление трещин, потёртостей или деформаций указывает на необходимость замены или ремонта компонентов.
Тщательное выполнение процедуры регулировки привода обеспечивает то, чтобы усилие на педаль было комфортным и равномерным. Регулярная настройка тормозных органов способствует равномерному износу и сокращает возможность появления вибраций при работе механизма.
Избегайте перенагрева при частом использовании сцепления в условиях интенсивных нагрузок, таких как буксировка тяжеловесных грузов или агрессивная езда. Правильный подбор режима и своевременное охлаждение сохраняет ресурс элементов системы.
Контроль состояния и своевременная замена изношенных частей, таких как пружины и диски, позволяют предотвратить более серьезные поломки. Используйте только запчасти, рекомендованные производителем, чтобы обеспечить совместимость и надежность установки.
Обучение правильной технике эксплуатации привода значительно снижает риск преждевременного износа. При нажатии на педаль стремитесь к плавным и точным движениям, избегая резких стартов и остановок, а также длительной работы на сцеплении в выжженном состоянии.